Cách thiết kế con dấu đúng quy cách và chuẩn bị file khắc
Hướng dẫn cách thiết kế con dấu đúng quy cách kỹ thuật, căn chỉnh bố cục vector và xuất file chuẩn xác cho máy khắc laser hoặc máy chụp flash.
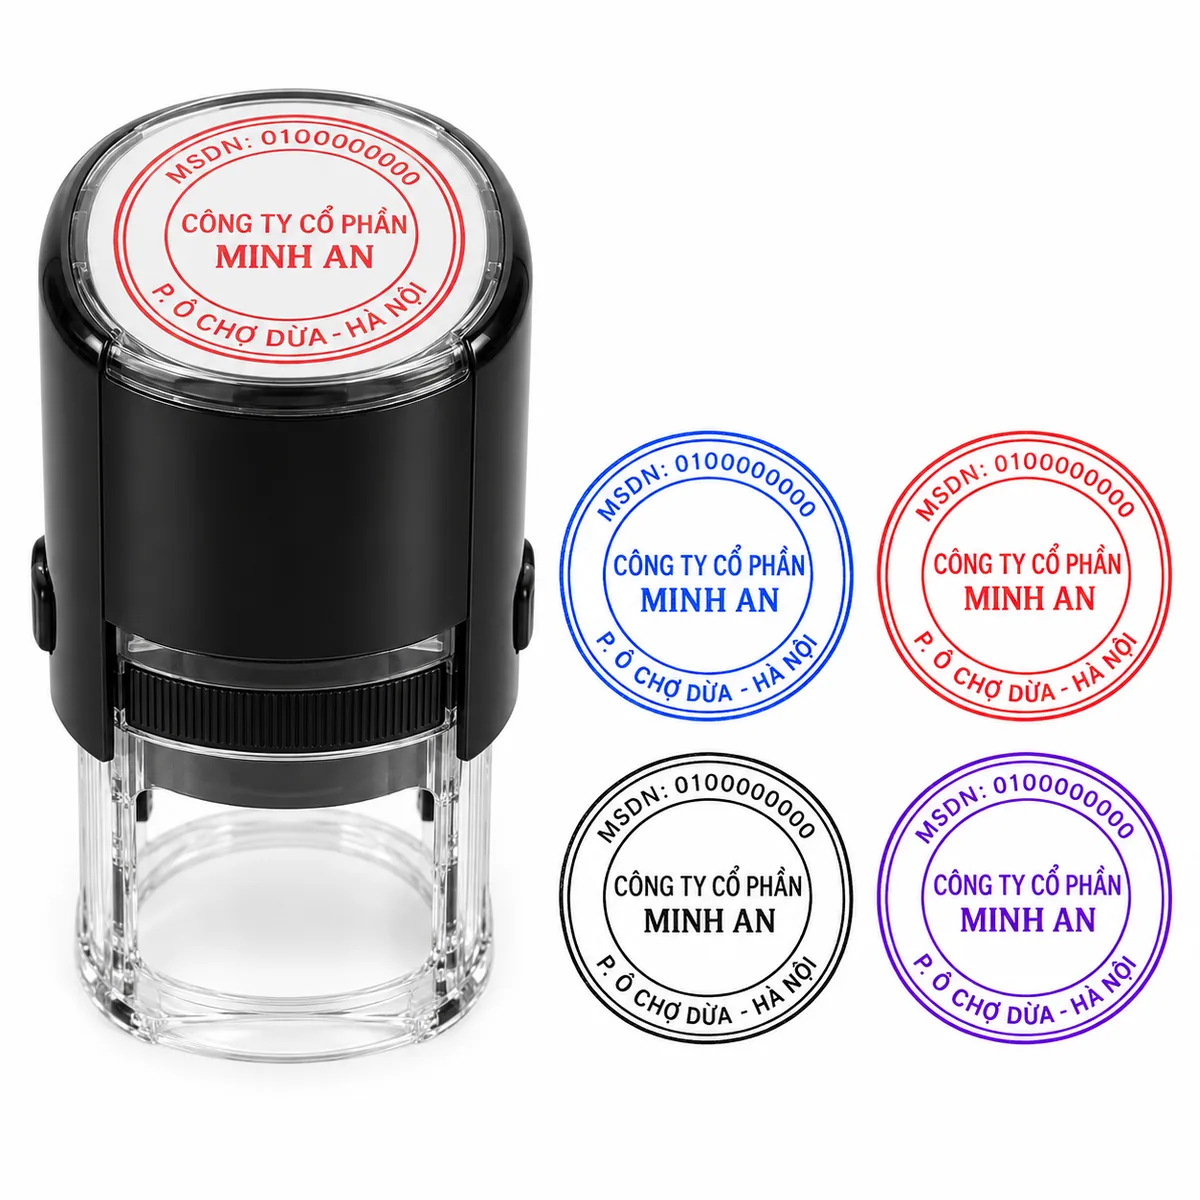
Khi bắt tay vào việc vẽ mẫu dấu, bạn cần kiểm soát chính xác kích thước thật của mặt phôi, giữ độ dày nét ở mức an toàn, đồng thời chọn phông chữ phù hợp với diện tích đóng. Hình ảnh hiển thị trên màn hình máy tính luôn tạo cảm giác thoáng đãng, dễ nhìn do chế độ thu phóng của phần mềm. Tuy nhiên, khi dập xuống giấy, chất lỏng từ khay mực sẽ lập tức lan tỏa theo các mao dẫn của sợi giấy. Việc kiểm soát tốt độ giãn nở này, kết hợp cùng giới hạn gia công cơ học, sẽ giúp mặt dấu khi đóng xuống luôn rõ nét, không dính chữ.
Khâu chuẩn bị dữ liệu sản xuất đòi hỏi bạn phải rã toàn bộ phông chữ sang dạng đường cong khép kín, làm sạch các điểm nút dư thừa, rồi xuất file vector đơn sắc. Khi nắm rõ sự khác biệt giữa kỹ thuật khắc nhiệt trên cao su và kỹ thuật chụp ánh sáng trên mút thẩm thấu, bạn sẽ chủ động bù trừ độ sâu đường cắt cũng như độ tương phản mảng màu. Nhờ đó, phôi dấu sau khi hoàn thiện sẽ giữ nguyên được hình khối sắc sảo như bản vẽ ban đầu.
Quá trình dựng hình đòi hỏi sự kết hợp chặt chẽ giữa tư duy bố cục thị giác, kỹ năng xử lý phần mềm, cùng sự am hiểu về phôi dấu thực tế. Nếu chuẩn bị dữ liệu sơ sài, người làm khuôn rất dễ gặp phải tình trạng mực bị lem, nét chữ bị gãy, hoặc máy khắc không đọc được đường vẽ. Dưới đây là những yêu cầu kỹ thuật chi tiết, các bước thực hiện trên máy tính, cùng cách xử lý lỗi trước khi đưa file vào sản xuất.
Yêu cầu kỹ thuật và quy cách khi thiết kế con dấu
Bản vẽ mặt dấu trên máy tính phải được thiết lập theo tỷ lệ thực tế, tương ứng với kích thước lọt lòng của cán dấu định sử dụng. Độ dày của các nét vẽ cần được giữ ở mức vừa vặn, không quá mảnh để tránh đứt gãy, cũng không quá dày để tránh bết mực. Bạn cần duy trì khoảng cách hở hợp lý giữa các ký tự cạnh nhau, đồng thời giữ khoảng lùi an toàn so với vành ngoài của mặt phôi.
Nội dung đưa vào khuôn dấu phải có sự phân cấp rõ ràng, dòng chính cần tạo điểm nhấn, dòng phụ cần hỗ trợ thông tin một cách mạch lạc. Bạn nên ưu tiên các phông chữ có nét đều, hạn chế các kiểu chữ quá rườm rà ở những khung dấu có diện tích nhỏ. Sau đây là những quy chuẩn quan trọng về mặt bố cục, độ dày nét cắt và khoảng cách an toàn mà bạn cần lưu ý.
Cách sắp xếp nội dung và bố cục theo từng nhu cầu sử dụng
Nội dung con dấu cần bố trí mạch lạc giữa phần chữ cốt lõi, phần số hiệu và hoa văn trang trí phụ trợ. Các dòng thông tin chính như tên đơn vị, họ tên cá nhân hoặc mã số thuế nên đặt ở khu vực trung tâm, dùng phông chữ đứng thẳng thắn rõ nét. Chi tiết viền bo, đường gạch ngăn hay hình sao trang trí chỉ nên để kích thước nhỏ nhằm tạo điểm nhấn thị giác vừa phải, tránh làm chìm phần chữ đọc chính.
Khoảng cách giữa các dòng chữ cần được tính toán dựa trên độ cao của ký tự, tránh tình trạng các dấu mũ hoặc dấu câu chạm vào nhau. Với những mẫu dấu hình chữ nhật nhiều dòng, bạn nên phân tách các khối nội dung theo từng bậc, giữ khoảng trống vừa đủ giữa đường đáy dòng trên và đỉnh dòng dưới. Nếu bạn ép các dòng nằm quá sát nhau, lực ép của tay khi dập dấu sẽ khiến mực dồn vào khe hẹp, tạo nên những vết lem nối liền hai dòng văn bản.
Đối với các nội dung hành chính, bạn nên chọn những phông chữ không chân có nét đều, hoặc phông chữ có chân truyền thống, dễ đọc. Những phông chữ viết tay, chữ thư pháp uốn lượn chỉ nên ứng dụng cho các mẫu dấu cá nhân, dấu ghi chú sổ tay, hoặc dấu quà tặng. Khi sử dụng chữ nghệ thuật uốn lượn, bạn cần chủ động nới rộng khoảng cách giữa các từ, tránh để các nét móc đuôi dính chùm vào nhau khi dập mực.
Mỗi khuôn dạng con dấu lại có những yêu cầu bố cục riêng biệt, đòi hỏi người thiết kế phải cân nhắc kỹ trước khi dàn trang. Bảng đối chiếu dưới đây tóm tắt các đặc điểm bố cục, kiểu chữ phù hợp cùng những lưu ý gia công cho từng nhóm nhu cầu thực tế:
| Nhóm con dấu | Hình khối khuôn dấu | Yêu cầu bố cục chính | Kiểu chữ khuyến nghị | Lưu ý kỹ thuật gia công |
|---|---|---|---|---|
| Dấu pháp nhân doanh nghiệp | Hình tròn lồng nhau | Tên đơn vị uốn vòng cung phía trên, mã số và địa phương dàn ngang bên dưới | Chữ in hoa đứng nét đều, rõ chân phương | Giữ tâm hình tròn cân đối, chừa lề an toàn cách mép ngoài |
| Dấu thông tin và thuế | Hình chữ nhật nhiều tầng | Tên đơn vị, mã số thuế và địa chỉ sắp xếp tuần tự từ trên xuống | Chữ in hoa cho dòng tên, chữ thường đứng cho địa chỉ | Giữ khoảng cách giữa các dòng để mực không dính bết |
| Dấu họ tên và chức vụ | Hình chữ nhật hẹp | Dòng chức danh đặt phía trên, dòng họ tên nằm ngay ngắn bên dưới | Chức vụ dùng chữ hoa đứng, họ tên dùng chữ hoa hoặc chữ nghiêng | Cân đối tỷ lệ chiều cao giữa hai dòng chữ |
| Dấu chữ ký kèm tên | Hình chữ nhật diện tích rộng | Chữ ký bố trí lệch góc hoặc ở giữa, họ tên dàn đều phía dưới | Nét chữ ký vẽ lại từ bản scan, họ tên dùng phông chữ đứng | Khử răng cưa trên nét ký tay, làm dày những đoạn nét quá thanh |
Quy chuẩn độ dày nét và khoảng cách viền an toàn
Độ dày của từng đường nét trong bản vẽ cần được giữ ở mức an toàn, không được để quá thanh mảnh. Khi chùm tia nhiệt hoặc nguồn năng lượng xử lý bề mặt quét qua, những đường nét quá mỏng sẽ rất dễ bị cháy xém hoặc biến dạng. Nếu chân nét cao su không đủ độ dày nâng đỡ, chi tiết đó sẽ nhanh chóng bị gãy gập hoặc rách mép sau một thời gian sử dụng.
Khoảng cách an toàn tính từ các chi tiết nội dung ngoài cùng đến mép viền của cán dấu là yếu tố kỹ thuật rất quan trọng. Khi dập dấu xuống giấy, phần cao su ở sát vành ngoài thường phải chịu lực đè lớn hơn so với phần trung tâm. Nếu bạn đặt chữ quá sát vành phôi, mép viền có thể bị lún sâu, quẹt vào khay mực, từ đó tạo ra những vệt mực thừa nhem nhuốc xung quanh văn bản.
Khoảng cách hở giữa hai đường nét cạnh nhau cũng quyết định trực tiếp đến độ sắc sảo của hình ảnh khi đóng xuống giấy. Khi hai nét chữ đặt quá gần nhau, sức căng bề mặt của giọt mực sẽ hút mực đọng lại ở khe giữa, khiến các lỗ rỗng bị bít kín. Bạn cần kiểm tra kỹ các vùng bụng rỗng của những ký tự tròn như chữ o, chữ a, chữ e, hoặc các chữ số như số sáu, số tám, số chín để nới rộng diện tích bên trong.
Đường chỉ viền của con dấu cần có độ dày vừa phải, tạo cảm giác chắc chắn nhưng không ngậm quá nhiều mực lỏng. Nếu bạn kẻ đường viền quá dày, miếng mút trong khay mực sẽ cấp một lượng mực lớn vào vành viền, khiến dấu đóng ra lâu khô, dễ dây bẩn sang các trang giấy khác. Ngược lại, nếu đường viền quá mảnh, vành dấu sẽ nhanh chóng bị mòn vẹt, dễ đứt gãy sau những cú dập mạnh tay của người dùng.
Mẫu bố cục con dấu thực tế theo từng nhóm nhu cầu
Bố cục của một con dấu phụ thuộc vào mục đích sử dụng, tần suất thao tác và tính chất của tài liệu tiếp nhận con dấu đó. Một thiết kế cân đối phải giúp người đọc nắm bắt được thông tin quan trọng ngay từ cái nhìn đầu tiên, đồng thời tạo cảm giác hài hòa về mặt hình học. Dưới đây là các giải pháp bố cục thực tế cho các nhóm con dấu thông dụng trên thị trường hiện nay.
Bố cục tham chiếu cho dấu tròn doanh nghiệp và dấu vuông thông tin
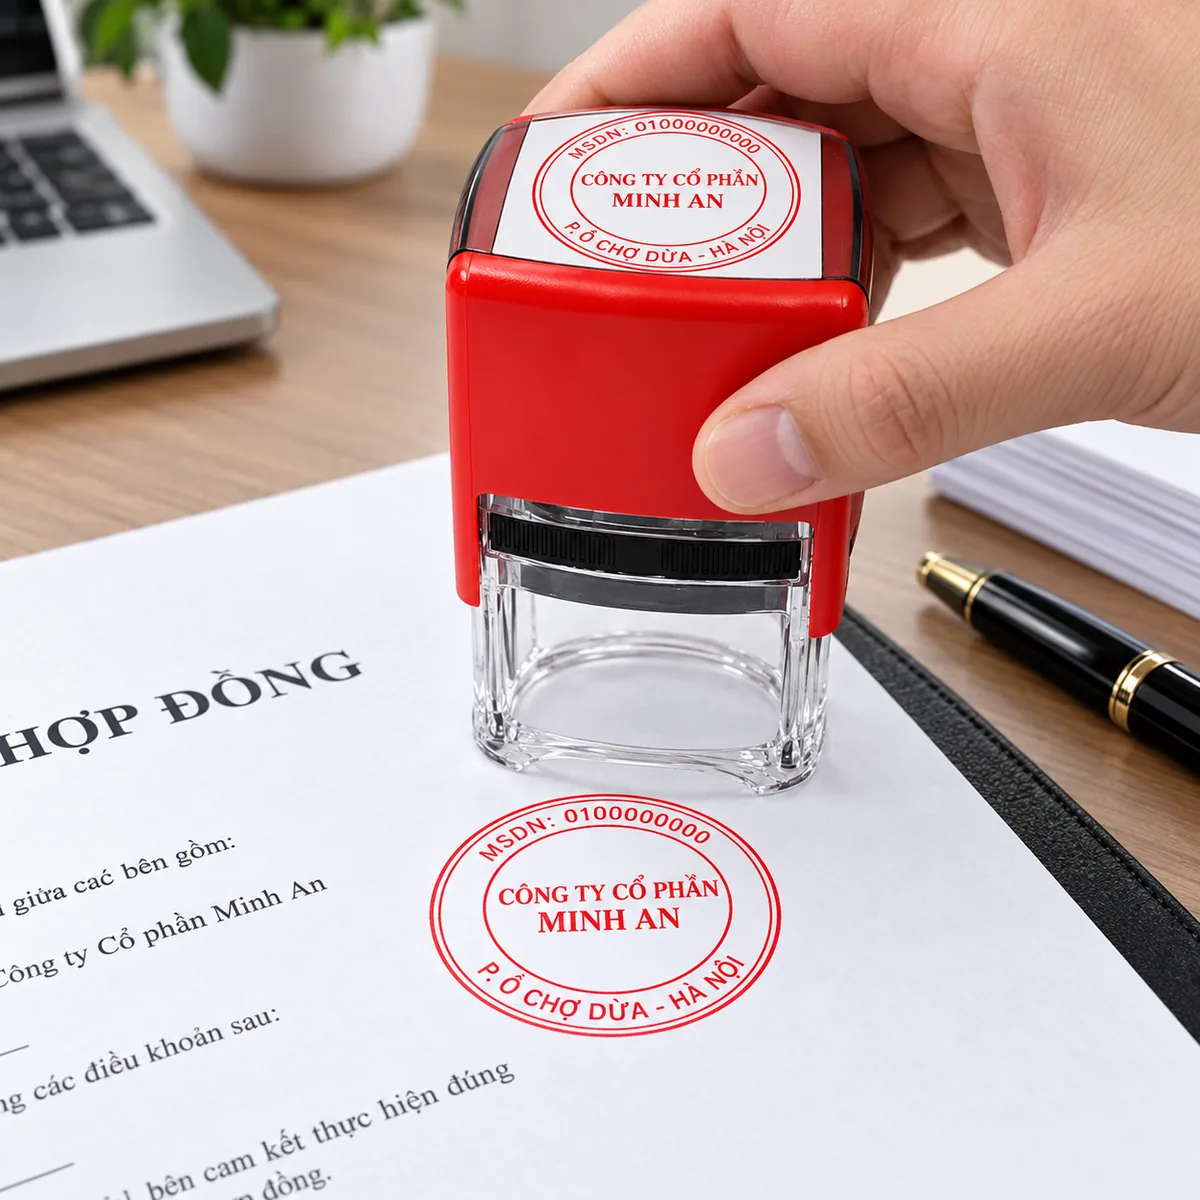
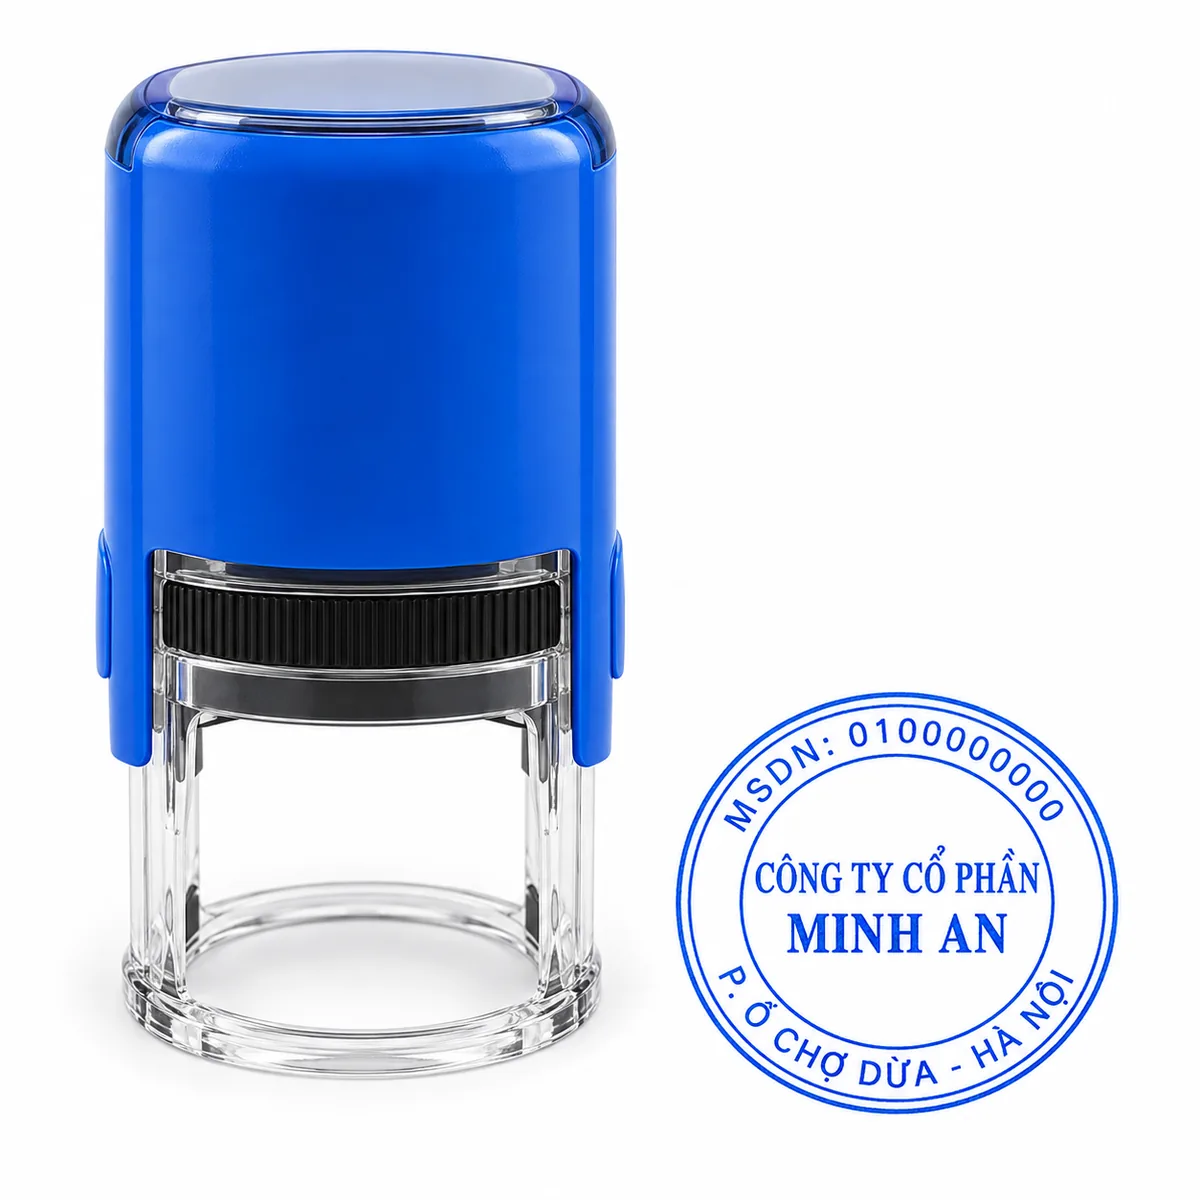
Khuôn dấu tròn công ty thường được thiết kế dưới dạng hai vòng tròn đồng tâm, tạo nên khung viền kép vững chãi. Tên doanh nghiệp sẽ được uốn cong theo chiều kim đồng hồ ở vòng cung phía trên, mã số doanh nghiệp được bố trí ngay ngắn ở phần bụng giữa. Trong phạm vi các doanh nghiệp thành lập theo Luật Doanh nghiệp, Điều 43 Luật Doanh nghiệp 2020 quy định doanh nghiệp tự quyết định loại dấu, số lượng, hình thức và nội dung dấu. Mẫu Dấu tròn công ty có thể bổ sung địa danh cấp tỉnh, thành phố ở vòng cung phía dưới để tạo sự khép kín cho bố cục tổng thể.
Tâm của hình tròn có thể để thoáng, chèn một biểu trưng ngôi sao, hoặc đặt hình vẽ logo thu nhỏ của đơn vị. Khi đưa biểu trưng vào giữa hình tròn, bạn cần tinh gọn các đường nét rườm rà, chuyển các chi tiết phức tạp về dạng mảng hình học phẳng. Kích thước của khuôn dấu tròn cần được chọn tương thích với các loại vỏ hộp dấu xoay lật phổ biến, giúp mặt dấu nằm trọn trong khay mực mà không bị cấn vành.
Đối với dòng sản phẩm Dấu mã số thuế có khuôn hình chữ nhật, bố cục thường được chia thành nhiều dòng thông tin riêng biệt. Dòng trên cùng thể hiện tên của đơn vị hoặc hộ kinh doanh bằng kiểu chữ in hoa đậm, tạo điểm tựa thị giác vững chắc cho toàn bộ khung dấu. Dòng tiếp theo dành riêng cho dãy số mã số thuế, bạn nên chọn cỡ chữ nhỉnh hơn một chút để kế toán dễ dàng đối soát trên các chứng từ mua bán.
Các dòng bên dưới của con dấu vuông thông tin sẽ dành cho địa chỉ trụ sở, thông tin liên hệ, hoặc số tài khoản ngân hàng. Do phần nội dung địa chỉ thường dài, bạn nên chủ động ngắt dòng hợp lý, chia thành hai dòng ngắn thay vì cố nén vào một dòng. Việc ép quá nhiều chữ vào một hàng ngang sẽ buộc bạn phải co nhỏ phông chữ, khiến các nét chữ bị bết dính, rất khó đọc khi đóng lên giấy tờ thô nhám.
Bố cục tham chiếu cho dấu tên, chức danh và con dấu biểu trưng
Mẫu Dấu chức danh thường được sắp đặt theo cấu trúc hai dòng có sự phân cấp rõ ràng về cỡ chữ và kiểu chữ. Dòng trên cùng thể hiện chức vụ đảm nhiệm như Giám đốc, Kế toán trưởng, hoặc Trưởng phòng bằng phông chữ in hoa đứng, nét thanh thoát. Bố cục này giúp người xem văn bản nhanh chóng nhận diện quyền hạn của người ký mà không cảm thấy nặng nề về mặt thị giác.
Dòng họ tên bên dưới của mẫu Dấu tên có thể sử dụng chữ in hoa nét đậm, hoặc chữ viết hoa cách điệu mềm mại tùy theo sở thích cá nhân. Khoảng cách từ đầu chữ và cuối chữ đến mép khung phôi nhựa cần chừa một khoảng trống vừa đủ, tránh để chữ bị cọ quẹt khi khay dấu lật lên xuống. Chiều cao của dòng chức danh nên được thu nhỏ hơn so với dòng tên chính để tạo nên tỷ lệ chính phụ cân đối, thuận mắt.
Với các mẫu Dấu logo, theo yêu cầu, bạn cần phân định ranh giới rành mạch giữa phần hình vẽ và phần chữ chú thích kèm theo. Hình biểu trưng có thể đặt lệch về mép trái theo phong cách hiện đại, hoặc đặt trang trọng ở chính giữa phía trên các dòng chữ. Toàn bộ các mảng màu chuyển tiếp, các hiệu ứng đổ bóng trên logo gốc đều phải được lược bỏ, thay thế bằng các khối màu đen đơn sắc để máy khắc nhận diện chuẩn xác.
Nếu bạn cần thiết kế mẫu Dấu chữ ký đi kèm họ tên, bản scan chữ ký viết tay cần được đưa vào phần mềm để vẽ lại thành đường vector sắc cạnh. Nét bút ký tay trên giấy thường có những đoạn mực đứt quãng hoặc vuốt nhọn rất mảnh do tốc độ lướt bút. Người thiết kế cần cẩn thận nới dày các nét vuốt này lên mức an toàn, sau đó đặt chữ ký nghiêng một góc tự nhiên, cân đối với dòng họ tên đặt ngay ngắn ở phía dưới.
Các bước thiết kế con dấu trên phần mềm đồ họa
Quy trình dựng hình con dấu trên các ứng dụng đồ họa đòi hỏi sự tỉ mỉ, tuân thủ đúng trình tự từ khâu tạo khung, căn chữ đến khâu làm sạch đường nét. Việc hiểu rõ từng công cụ vector sẽ giúp bạn kiểm soát hoàn toàn bản vẽ, loại bỏ các lỗi nhảy phông hoặc lỗi đè nét khi đưa sang máy khắc. Dưới đây là các bước thao tác cụ thể trên những phần mềm đồ họa phổ biến như CorelDRAW hoặc Adobe Illustrator.
Dựng khung kích thước và sắp xếp nội dung văn bản
Thao tác đầu tiên là mở một trang tài liệu mới trong phần mềm, đặt đơn vị đo lường là milimet, chọn hệ màu hiển thị đen trắng. Bạn dùng công cụ vẽ hình elip hoặc hình chữ nhật để tạo một khung ranh giới có kích thước đúng bằng kích thước phủ bì của phôi dấu dự kiến. Tiếp đó, bạn tạo thêm một đường viền phụ thụt lùi vào bên trong khung chính để làm mốc an toàn, giúp mọi ký tự văn bản đều nằm trọn trong vùng an toàn này.
Khi dựng mẫu dấu tròn, bạn vẽ các đường tròn cơ sở bên trong để làm quỹ đạo uốn cong cho các khối văn bản. Bạn sử dụng công cụ gắn chữ lên đường dẫn để đưa dòng tên công ty chạy đều theo vòng cung phía trên theo chiều kim đồng hồ. Bạn cần căn chỉnh điểm bắt đầu và điểm kết thúc sao cho dòng chữ nằm cân bằng qua trục thẳng đứng, đồng thời tăng nhẹ khoảng cách giữa các chữ cái để chân chữ không bị chạm vào nhau khi uốn cong.
Với cung tròn phía dưới, bạn tạo một đường dẫn riêng biệt rồi gắn dòng thông tin địa chỉ chạy ngược chiều kim đồng hồ (từ trái qua đáy cung sang phải). Sau khi gắn chữ, bạn dùng tính năng đổi hướng chữ trên đường dẫn để con chữ đứng thẳng và hiển thị thuận theo chiều mắt đọc thông thường từ trái sang phải. Chiều cao của các con chữ ở hai cung tròn cần được so sánh cẩn thận, tránh để vòng trên quá to trong khi vòng dưới lại quá nhỏ, gây cảm giác lệch tâm cho con dấu. Sau khi bố trí các khối chữ chính, bạn có thể bổ sung thêm các chi tiết hoa văn phụ trợ, dấu chấm ngăn cách hoặc ngôi sao ở hai bên sườn để lấp đầy khoảng trống và cân bằng thị giác.
Chuyển đổi chữ thành đối tượng đồ họa và hoàn thiện đường nét
Biến đổi toàn bộ các khối văn bản thành đối tượng đồ họa là bước cần thiết trước khi bàn giao file cho xưởng gia công. Bạn chọn tất cả các dòng chữ trên bản vẽ, sau đó dùng lệnh biến đổi chữ thành đường cong trên phần mềm đang sử dụng. Thao tác này sẽ khóa chết hình dáng của các con chữ, giúp file không bị lỗi phông, không bị nhảy dấu tiếng Việt khi mở trên các máy tính điều khiển máy khắc khác nhau.
Sau khi đã rã phông chữ, bạn chuyển sang công đoạn xử lý các điểm giao cắt của nét vẽ thông qua các lệnh hàn đối tượng. Khi bạn sử dụng phông chữ viết tay hoặc chữ hoa uốn lượn cho mẫu dấu tên, các nét thanh nét đậm thường đè lên nhau ở điểm nối giữa hai con chữ. Nếu bạn giữ nguyên các nét đè này, đầu cắt laser sẽ hiểu đó là hai đường cắt riêng biệt, dẫn đến việc tia nhiệt quét qua hai lần làm thủng hoặc biến dạng phần cao su tại mối nối.
Bạn chọn toàn bộ các ký tự liền kề có nét chồng lấn lên nhau, sau đó thực hiện lệnh hợp nhất mảng để biến chúng thành một hình phẳng đồng nhất. Đường biên bên ngoài sau khi hợp nhất sẽ liền mạch, không còn bất kỳ đường cắt nào ẩn giấu bên dưới. Bạn nên chuyển màn hình sang chế độ hiển thị khung dây để nhìn rõ cấu trúc hình học thực tế, kiểm tra từng đường bao của tất cả các đối tượng.
Cuối cùng, bạn cần rà soát lại các đỉnh nhọn quá gắt trên các hình vẽ biểu trưng hoặc các nét móc của ký tự. Những góc nhọn quá hẹp cần được vê tròn một chút ở phần đỉnh để chùm tia laser di chuyển êm ái hơn khi đổi hướng cắt. Thao tác này giúp nhiệt lượng không bị tích tụ cục bộ tại một điểm, tránh làm biến dạng hoặc sùi mép cao su, giữ cho chi tiết khắc luôn sắc nét.
Cách chuẩn bị và xuất file khắc gửi đơn vị gia công
Việc chuẩn bị file gửi đi sản xuất đòi hỏi bạn phải làm sạch toàn bộ dữ liệu thừa, chỉ giữ lại các đối tượng tham gia trực tiếp vào bề mặt đóng dấu. Một file thiết kế hoàn chỉnh không được chứa hình ảnh điểm ảnh mờ nhạt, không có các đường vẽ trùng lặp và phải dùng đúng hệ màu đen trắng. Dưới đây là những hướng dẫn chi tiết về các định dạng file vector được tiếp nhận và quy trình kiểm lỗi trước khi xuất xưởng.
Các định dạng file vector được tiếp nhận phổ biến
Các xưởng gia công con dấu hiện nay tiếp nhận phổ biến các định dạng vector như tệp tin CorelDRAW, Adobe Illustrator, hoặc tệp tin định dạng trao đổi PDF vector. Định dạng CorelDRAW phiên bản thấp có khả năng tương thích rất tốt với các phần mềm điều khiển máy khắc laser thông dụng. Khi lưu dữ liệu dưới đuôi tệp này, bạn nên chủ động hạ đời phần mềm xuống mức vừa phải để máy tính của xưởng có thể mở được ngay mà không gặp sự cố phiên bản.
Định dạng Adobe Illustrator là lựa chọn phù hợp khi bạn thiết kế các mẫu dấu có hình vẽ thương hiệu hoặc đường nét uốn lượn phức tạp. Khi xuất dữ liệu dưới dạng này, bạn cần nhúng toàn bộ các liên kết ảnh nếu có, đồng thời loại bỏ các cấu hình màu không cần thiết. Định dạng này giữ nguyên vẹn tọa độ của từng điểm nút, giúp các đường cong Bézier không bị biến dạng hay gãy khúc trong quá trình truyền dữ liệu giữa hai bên.
Định dạng PDF vector được xem là giải pháp rất an toàn, giúp tránh được hầu hết các xung đột về phần mềm hoặc hệ điều hành. File PDF chuẩn để sản xuất phải được xuất trực tiếp từ các phần mềm đồ họa với thiết lập bảo toàn tối đa độ sắc nét của đường viền. Tập tin PDF cho phép người tiếp nhận mở xem nhanh bố cục tổng thể trên nhiều thiết bị khác nhau, đồng thời vẫn giữ nguyên được các lệnh cắt vector khi nhập vào máy gia công.
Một số dòng máy khắc điều khiển chuyên dụng còn hỗ trợ các định dạng tệp tin cơ khí như DXF hoặc PLT. Những định dạng này loại bỏ hoàn toàn các thông tin về màu sắc hiển thị, chỉ lưu lại các tọa độ đường bao để đầu khắc di chuyển theo. Bảng so sánh dưới đây cung cấp thông tin tổng hợp về từng định dạng file để bạn lựa chọn phương thức lưu trữ phù hợp cho công việc:
| Định dạng file | Phiên bản khuyến nghị | Ưu điểm khi truyền dữ liệu | Hạn chế cần lưu ý | Trường hợp nên dùng |
|---|---|---|---|---|
| CDR | Lưu ở phiên bản thấp | Tương thích tốt với hầu hết phần mềm điều khiển máy khắc laser | Dễ lỗi phông chữ nếu người thiết kế quên rã đường cong | Khi xưởng gia công yêu cầu gửi file thiết kế gốc để tiện rà soát |
| AI | Lưu ở phiên bản thông dụng | Bảo toàn độ sắc sảo của các đường cong và họa tiết biểu trưng | Dung lượng tệp tin có thể nặng hơn do chứa nhiều thông tin phụ | Khi mẫu dấu có logo nhận diện thương hiệu nhiều chi tiết phức tạp |
| Định dạng chuẩn in ấn | Khóa chặt bố cục, không bị xô lệch kích thước khi mở máy khác | Khó can thiệp chỉnh sửa nhanh nếu cần thay đổi nội dung chữ | Khi gửi bản duyệt cuối cùng để xưởng đưa thẳng vào công đoạn sản xuất | |
| DXF hoặc PLT | Chuẩn trao đổi cơ khí | Phần mềm điều khiển máy khắc đọc thẳng tọa độ đường cắt | Chỉ lưu đường bao nét đơn, không hiển thị được mảng màu bề mặt | Dùng riêng cho các lệnh cắt rãnh biên hoặc khắc dấu trên kim loại |
Kiểm tra và xử lý các lỗi kỹ thuật thường gặp
Kiểm tra kỹ lưỡng các lỗi kỹ thuật trước khi bàn giao file sẽ giúp bạn tiết kiệm thời gian, tránh làm hỏng vật liệu và không phải khắc đi khắc lại. Nếu bản vẽ để sót các đường bao hở hoặc các điểm nút bị đứt đoạn, phần mềm điều khiển máy khắc sẽ không xác định được ranh giới giữa phần nổi và phần chìm, dẫn đến hiện tượng máy bỏ sót chi tiết cần khắc.
Lỗi kỹ thuật nguy hiểm tiếp theo là tình trạng có nhiều đường nét giống nhau nằm đè lên cùng một vị trí tọa độ. Mắt thường khi quan sát trên màn hình máy tính sẽ rất khó nhận ra lỗi này, nhưng đầu khắc laser sẽ di chuyển qua vị trí đó nhiều lần liên tiếp. Việc tia nhiệt quét lặp lại sẽ làm rãnh cắt bị khoét quá sâu, sinh nhiệt lượng lớn làm quéo mép cao su, làm hư hại toàn bộ hình khối của con dấu.
Bạn có thể hạn chế các sự cố này bằng cách chuyển toàn bộ các đối tượng trên bản vẽ về một mã màu đen tuyền, trên nền màu trắng tinh. Tuyệt đối không để sót các mảng màu xám nhạt, màu pha hay các dải màu hiển thị màn hình trên file khắc dấu cao su. Phần mềm điều khiển máy khắc chỉ xử lý dữ liệu theo cơ chế nhị phân, mảng màu đen là phần bề mặt nổi giữ lại để chấm mực, còn mảng màu trắng là phần tia nhiệt sẽ đốt chìm xuống để tạo rãnh thoát mực.
Danh sách các bước tự kiểm tra dữ liệu kỹ thuật trên file thiết kế gồm các thao tác sau:
- Đo lại kích thước phủ bì thực tế của con dấu bằng công cụ đo trên phần mềm, đối chiếu đúng với thông số của cán dấu dự kiến.
- Phóng to bản vẽ trên màn hình để kiểm tra toàn bộ các chân chữ, xác nhận các điểm nối nét đều kín, không có khoảng hở vô tình.
- Chọn tất cả các đối tượng để kiểm tra bảng thuộc tính màu, xác nhận toàn bộ bản vẽ chỉ sử dụng màu đen tuyền đơn sắc.
- Kiểm tra quy tắc đối xứng gương so với hình đóng ra giấy, thống nhất với đơn vị gia công xem file gửi đi giữ chiều thuận hay cần lật ngược sẵn.
- Xóa bỏ hoàn toàn các khung viền ranh giới phụ trợ, các thước đo kích thước và các dòng ghi chú nằm ngoài vùng gia công.
- Rà soát lại thuộc tính đường viền của tất cả các hình vẽ, chuyển các nét quá mảnh về dạng mảng hình học có độ dày an toàn.
Xử lý file cho kỹ thuật khắc laser cao su và dấu thẩm thấu
Việc chuẩn bị file cho kỹ thuật khắc laser trên cao su và kỹ thuật làm dấu thẩm thấu flash đòi hỏi hai cách tiếp cận kỹ thuật khác biệt nhau. Khắc laser là phương pháp dùng nhiệt lượng để bóc tách vật liệu tạo độ nổi cơ học, trong khi làm dấu flash là công nghệ quang học dùng ánh sáng cường độ cao để khóa các lỗ xốp thẩm thấu. Khi hiểu rõ nguyên lý của từng phương pháp gia công, bạn sẽ biết cách tinh chỉnh file sao cho bản in dấu đạt độ sắc nét cao nhất.
Tinh chỉnh độ sâu và nét cắt cho mặt dấu cao su khắc laser
Khi chuẩn bị file cho mặt dấu cao su xử lý bằng máy khắc laser, bạn cần tính đến hiện tượng co ngót vật liệu do ảnh hưởng của nhiệt độ. Khi chùm tia nhiệt quét qua bề mặt cao su, nhiệt độ cao sẽ làm bay hơi một phần vật liệu ở hai bên mép của đường cắt. Khe hở nhiệt này có thể khiến các chi tiết sau khi khắc xong bị mảnh hơn một chút so với hình ảnh hiển thị trên máy tính.
Để bù đắp lại lượng vật liệu bị bốc hơi do nhiệt, bạn có thể chủ động nới rộng nhẹ đường biên của toàn bộ chữ viết và họa tiết ra phía ngoài một khoảng rất nhỏ. Việc bù trừ này giúp nét chữ trên bề mặt cao su sau khi hoàn thiện giữ được đúng độ dày thực tế như mong muốn, không bị gầy gò hay yếu ớt. Riêng độ vát hình thang ở chân chữ với phần đáy nở rộng nhằm tạo bệ đỡ vững chắc chịu lực dập sẽ được thiết lập bằng tính năng tạo độ dốc như Ramp hoặc Shoulder trên phần mềm điều khiển máy khắc laser, không thể tạo trực tiếp bằng nét vẽ phẳng hai chiều.
Độ sâu của rãnh khắc trên tấm cao su cần được điều chỉnh ở mức vừa vặn, không quá nông cũng không quá sâu. Nếu rãnh khắc quá nông, phần nền cao su xung quanh chữ sẽ dễ dàng cọ xát vào mặt giấy khi bạn đóng dấu với lực hơi nghiêng tay, để lại những vết lem nhem xấu xí. Ngược lại, nếu cài đặt máy khắc khoét rãnh quá sâu, thời gian gia công sẽ kéo dài, đồng thời nhiệt lượng tích tụ lớn có thể làm biến dạng bề mặt vật liệu cao su.
Đối với các mẫu dấu có chi tiết phức tạp, máy khắc laser vận hành theo nguyên lý khắc âm bản, tia nhiệt sẽ đốt phần nền trắng xung quanh và chừa lại phần nét chữ nổi lên bề mặt. Bạn có thể thiết lập phân lớp trên phần mềm điều khiển để máy chạy hai chế độ: lượt quét viền sát mép chữ sử dụng tốc độ nhanh và công suất vừa phải để đường nét sắc gọn, còn lượt khắc phá các vùng nền trống diện tích lớn sẽ dùng công suất cao hơn để khoét sâu rãnh thoát mực.
Yêu cầu file đen trắng tuyệt đối cho công nghệ làm dấu thẩm thấu flash
Công nghệ làm dấu thẩm thấu flash yêu cầu bản vẽ thiết kế phải đạt độ tương phản đen trắng tuyệt đối để in lên tấm phim chụp trong suốt. Bản phim cần tuân thủ quy tắc lật ngược đối xứng gương để khi chụp lên mút và đóng xuống giấy, hình ảnh hiển thị đúng chiều. Máy làm dấu flash sử dụng bóng đèn phát ra luồng ánh sáng chớp cực mạnh xuyên qua bản phim để làm nóng chảy bề mặt của tấm mút thẩm thấu. Những vùng màu đen tuyền trên bản phim sẽ ngăn chặn ánh sáng, giữ cho các lỗ xốp li ti bên dưới mặt mút mở thông để mực có thể thấm qua khi đóng dấu.
Ngược lại, những vùng màu trắng trên phim sẽ cho phép ánh sáng đi qua hoàn toàn, năng lượng ánh sáng làm bề mặt mút xốp nóng chảy rồi se khít lại, chặn đứng đường thoát của mực. Vì nguyên lý quang học này, nếu file thiết kế của bạn có màu đen không đủ đậm hoặc lẫn các điểm ảnh xám, luồng ánh sáng flash sẽ xuyên qua lớp mực in phim. Khi đó, bề mặt mút xốp tại vị trí chữ viết sẽ bị đóng kín một phần, khiến con dấu đóng ra bị mất nét, hoặc mực tiết ra không đều.
Ưu điểm nổi bật của công nghệ flash là bạn không cần bù trừ khe hở nhiệt như phương pháp khắc laser, bởi vì ánh sáng chụp phim không làm co ngót vật liệu mút xốp. Bạn có thể tự tin đưa vào bản vẽ những đường nét rất thanh thoát, các hoa văn mảnh mai hoặc các chấm hạt mịn mà không lo bị đứt gãy chân nét. Nhờ đặc tính này, công nghệ flash rất thích hợp để làm các mẫu con dấu chữ ký tinh xảo, dấu chân dung cách điệu hoặc dấu biểu trưng nhiều chi tiết.
Mặc dù vậy, bạn cần cẩn trọng khi thiết kế những mảng màu đen quá lớn trên con dấu thẩm thấu. Những mảng mút xốp mở rộng sẽ chứa một lượng mực rất lớn, khi dập lên các loại giấy văn phòng mỏng, mực có thể thấm xuyên qua mặt sau hoặc tràn nhẹ ra ngoài mép viền. Bạn có thể khắc phục hiện tượng này bằng cách rải các đường chỉ mảnh hoặc biến mảng đen đặc thành các dải hạt vi điểm li ti, giúp bản in ra giấy vừa đủ độ đậm mà lại nhanh khô.
Sau khi hoàn thiện bản vẽ thiết kế đúng quy cách kỹ thuật và kiểm tra kỹ các thông số đường nét, bạn lưu file ở định dạng vector nguyên gốc và gửi yêu cầu qua phiếu báo giá trên website để được tiếp nhận gia công.